
Технологии литейного производства. Литейное оснащение.

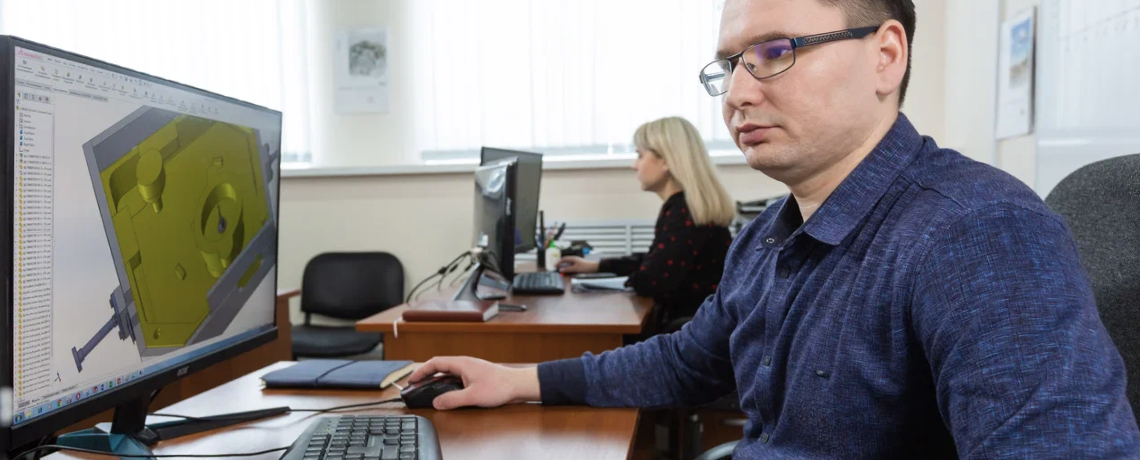
Команда конструкторов и технологов высокой квалификации ведет разработку и внедрение технологических процессов для всех видов промышленного литья, в том числе технологическое оснащение.
Станочный парк, включающий более 15 единиц фрезерных и токарных обрабатывающих центров с числовым программным управлением, позволяет в короткие сроки изготовить металлургическое оснащение любой сложности.
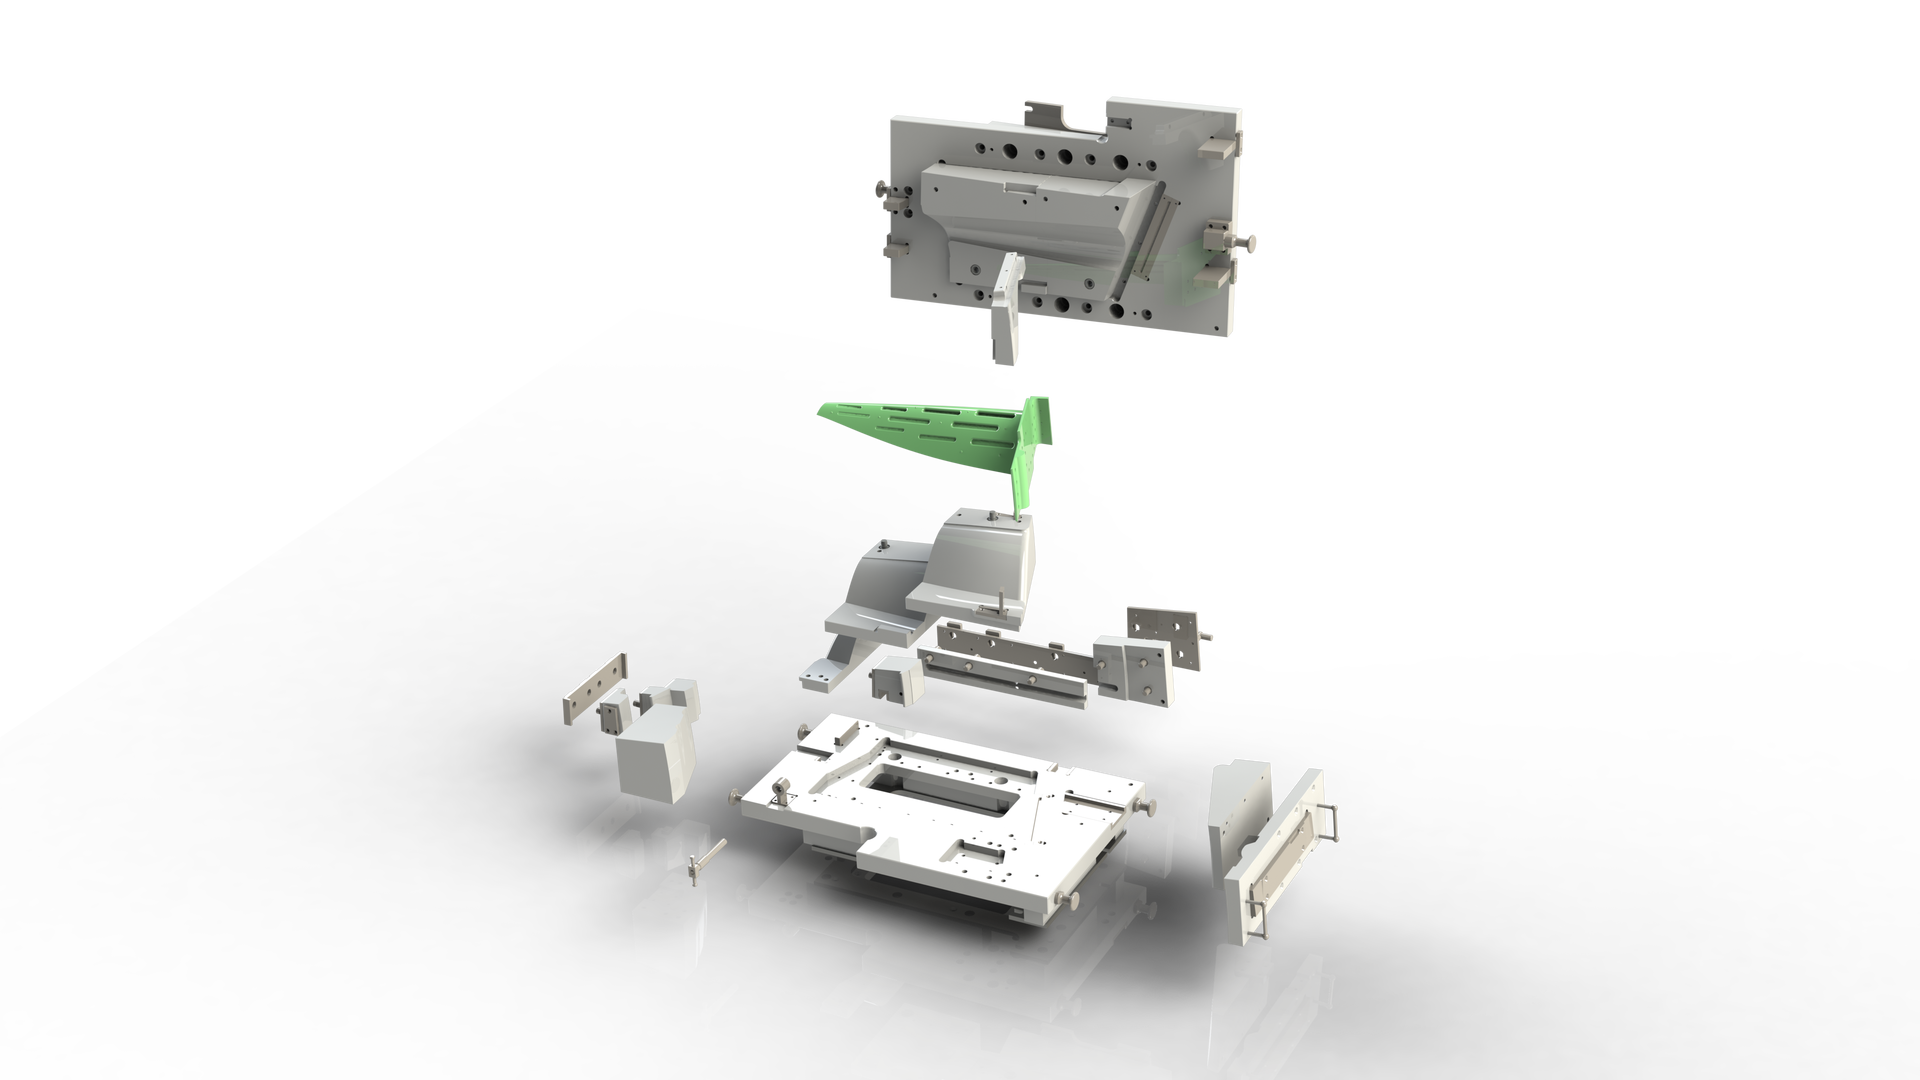
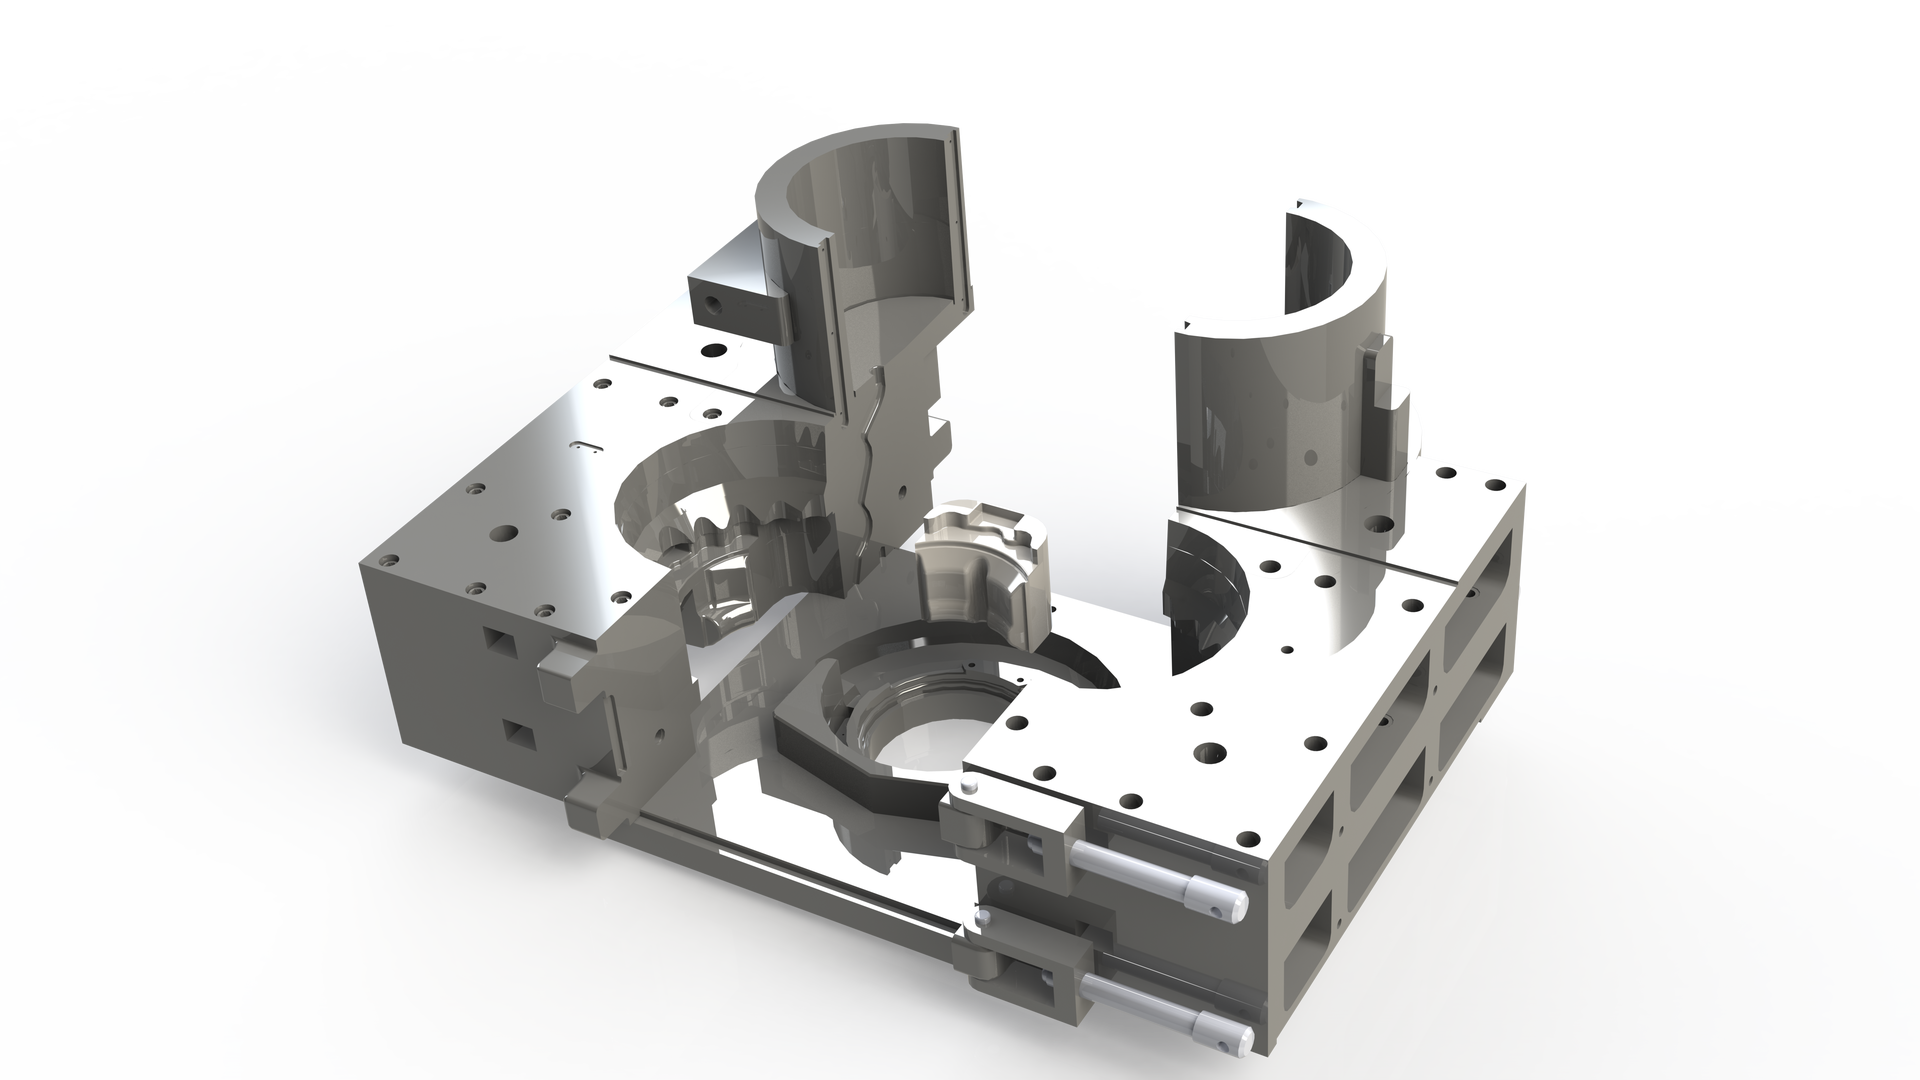
Инжиниринговые проекты реализуются по принципу полного цикла: от разработки проекта, до изготовления и испытания готового продукта.


-
Разработка технологии:
Реализация реверс инжиниринга
Специалистами Ассоциации ведется разработка технологий получения отливок любой сложности, с учетом особенностей производства Заказчика.
Индивидуальный подход к каждому проекту, а также повсеместное использование передовых технологий в моделировании литейных процессов обеспечивают высокое качество работы.
-
Изготовление литейного оснащения:
Реализация проектов по разработке, изготовлению и внедрению литейного оснащения для массового производства
Деятельность отдела реализуется по следующим направлениям:
01 Литье по выплавляемым моделям
Метод реализуется за счет проектирования и изготовления высокоточных пресс-форм и вспомогательного оборудования (драйеров).
02 Литье в одноразовые песчаные формы
Метод в в изготовлении отливок свободной заливкой сплава в разовую разъемную литейную форму. В качестве оснащении используют стержневые ящики, подмодельные плиты в сборе с моделями и литейные опоки.
03 Литье под низким давлением
Метод заключается в получении отливки заполнением многоразовой формы (кокиля) расплавленным металлом под действием сжатого воздуха или газа, либо за счет разрежения. Этот способ литья обеспечивает высокое качество отливки за счет повышения плотности металла.
04 Литье в металлические формы
Способ получения фасонных отливок свободной заливкой расплавленного металла в многоразовую разъемную форму (кокиль).
-
Изготовление отливок:
НПА "Технопарк АТ" в кооперации с партнерами имеет опыт реализации услуг по изготовлению сложнопрофильных отливок из черных, цветных и жаропрочных сплавов.
Моделирование процесса заливки крупногабаритной отливки 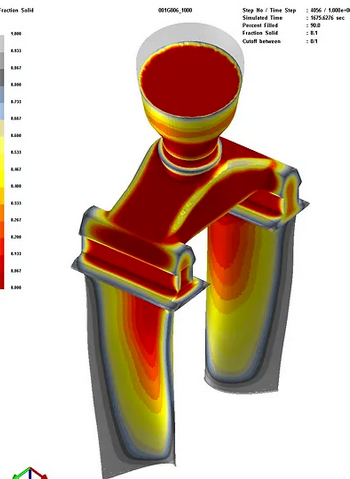
Габарит отливки более 500 мм. Масса навески металла более 30 кг Температура заливки сплава более 700 °C Класс точности отливки ЛТ2 по ОСТ 141793-78 Моделирование процесса заливки крупногабаритной отливки 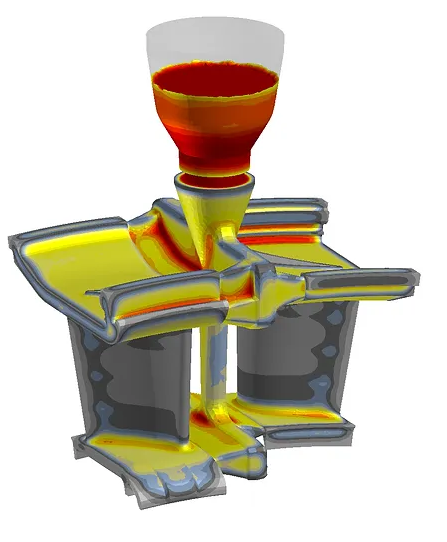
Габарит отливки более 300 мм. Масса навески металла более 30 кг Температура заливки сплава более 700 °C Класс точности отливки ЛТ2 по ОСТ 141793-78
Руководство
к.т.н. (05.16.09 Материаловедение в машиностроении) Опыт работы: 20 лет
к.т.н. (05.16.09 Материаловедение в машиностроении) Опыт работы: 12 лет
к.т.н., доцент (05.02.01 Материаловедение в машиностроении) Опыт работы: 45 лет
к.т.н. (05.16.01 Материаловедение и термическая обработка материалов) Опыт работы: 22 лет
Заказать услугу
Производственные мощности
